Công nghệ sản xuất ống nhựa phổ biến nhất hiện nay là đùn ép liên tục: hạt nhựa được nung chảy, ép qua khuôn thành ống, làm nguội, cắt hoặc cuộn. Trên nền đó, mỗi loại ống có thêm công đoạn riêng như đùn nhiều lớp, gia cường sợi dệt hay lò xo thép. Hiểu quy trình giúp người mua đọc đúng thông tin in trên thân ống và biết vì sao hai ống cùng cỡ có chất lượng khác nhau. Bài viết đi qua từng công đoạn, các công nghệ gia cường, kiểm tra chất lượng và cách áp dụng hiểu biết này khi chọn ống.
Tóm tắt nhanh
- Phần lớn ống nhựa được làm bằng công nghệ đùn ép liên tục qua khuôn.
- Chất lượng ống phụ thuộc vào nguyên liệu, công thức phối trộn, nhiệt độ đùn và tốc độ làm nguội.
- Ống mềm gia cường có thêm lớp sợi dệt, lớp vải bố hoặc lò xo thép nằm giữa các lớp nhựa.
- Kiểm tra chất lượng gồm đo kích thước, độ dày thành, thử áp và kiểm tra bề mặt.
- Chữ in trên thân ống cho biết vật liệu, cỡ, cấp áp và lô sản xuất, cần đọc khi nhận hàng.
Tổng quan về công nghệ đùn ép ống nhựa
Nhiều người nghĩ ống nhựa được đúc từng đoạn. Thực tế phần lớn ống được làm liên tục, chạy ra khỏi máy như một sợi dài rồi mới cắt hoặc cuộn.
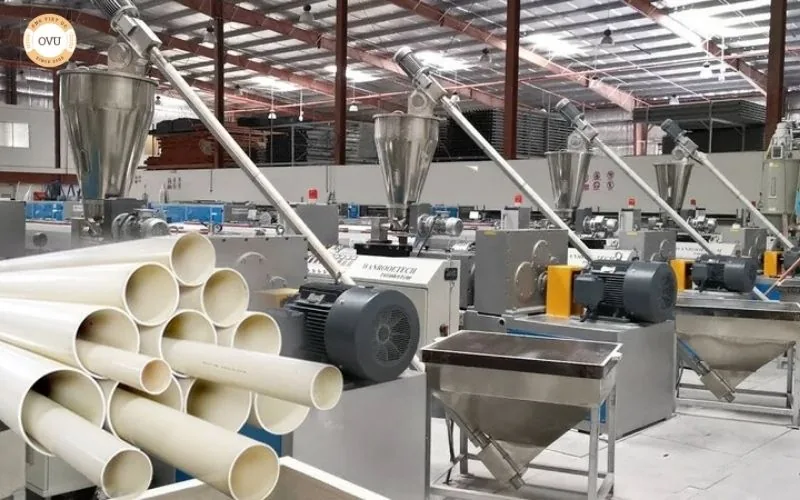
Đùn ép là công nghệ nung chảy nhựa trong xi lanh có trục vít quay, đẩy nhựa chảy qua khuôn để tạo hình liên tục, mô tả chung tại mục Plastic extrusion. Một dây chuyền đùn ống thường gồm máy cấp liệu, máy đùn, khuôn, bể làm nguội chân không, máy kéo, máy in chữ và máy cắt hoặc máy cuộn.
Giải pháp để hiểu chất lượng ống là nhìn vào từng mắt xích của dây chuyền. Mỗi công đoạn làm lệch một chút đều để lại dấu vết trên ống thành phẩm.
Nguyên liệu và phối trộn
Hai ống cùng gọi là PVC có thể khác nhau rất nhiều về độ dẻo, độ bền và khả năng chịu nắng. Khác biệt bắt đầu từ công thức phối trộn.
Nguyên liệu chính là bột hoặc hạt nhựa nền như PVC, PE, PP. Phụ gia được trộn thêm gồm chất ổn định nhiệt, chất hóa dẻo với ống PVC mềm, chất chống tia cực tím, chất tạo màu, chất độn. Tỷ lệ phụ gia quyết định ống mềm hay cứng, bền nắng hay không. Nhựa nguyên sinh là nhựa sản xuất mới từ nguyên liệu gốc, chưa qua sử dụng; nhựa tái chế là nhựa thu hồi đem xử lý lại. Sự khác nhau giữa hai loại được nói kỹ trong bài trụ nhựa nguyên sinh và nhựa tái chế trong sản xuất ống.
Giải pháp với người mua: hỏi nhà cung cấp về loại nhựa nền và tiêu chuẩn sản xuất, không chỉ hỏi độ dày. Vai trò của hạt nhựa trong sản xuất ống mềm có trong bài hạt nhựa nguyên sinh trong sản xuất ống mềm.
Đùn, định hình và làm nguội
Ống bị méo, thành dày mỏng không đều hay bề mặt sần thường do khâu đùn và làm nguội không ổn định.
Nhựa nóng chảy đi qua khuôn có lõi để tạo lòng ống. Ngay sau khuôn, ống vào bể làm nguội có hút chân không giúp giữ đúng đường kính ngoài. Máy kéo kéo ống với tốc độ ổn định; kéo nhanh quá thì thành mỏng, chậm quá thì thành dày. Nhiệt độ từng vùng của máy đùn và nhiệt độ nước làm nguội đều phải giữ trong khoảng thiết lập.
Giải pháp trong nhà máy là theo dõi thông số theo ca và đo mẫu định kỳ. Với người dùng, ống có thành đều, mặt trong trơn, không bọt khí là dấu hiệu khâu đùn ổn định.
Tốc độ kéo, nhiệt độ và áp chân không phải phối hợp với nhau. Khi thay đổi cỡ ống hay đổi nguyên liệu, người vận hành phải chạy thử, đo mẫu rồi mới chạy hàng loạt. Nguyên lý làm nguội và định hình ống được mô tả kỹ hơn trong tài liệu về ống dẫn chất lỏng.
Ống nhiều lớp và đùn đồng thời
Một số ống cần lớp trong chịu mài mòn, lớp ngoài chịu nắng. Làm một lớp thì khó đạt cả hai yêu cầu.
Đùn đồng thời là công nghệ dùng nhiều máy đùn cùng đổ vào một khuôn, tạo ống có nhiều lớp vật liệu khác nhau gắn liền. Kỹ thuật này dùng cho ống có lớp ngoài chống tia cực tím, ống có lớp màu sọc để nhận diện, ống có lớp trong trơn giảm cặn bám.
Ví dụ: một ống có lớp ngoài pha chất chống tia cực tím dày vài phần mười milimét, lớp trong là nhựa nền. Ống để ngoài trời lâu hơn mà không phải pha phụ gia đắt tiền cho toàn bộ thành ống.
Công nghệ gia cường cho ống mềm
Ống nhựa mềm một lớp dễ phồng khi có áp, dễ bẹp khi hút. Gia cường là cách giữ độ mềm mà vẫn chịu được áp hoặc chân không.
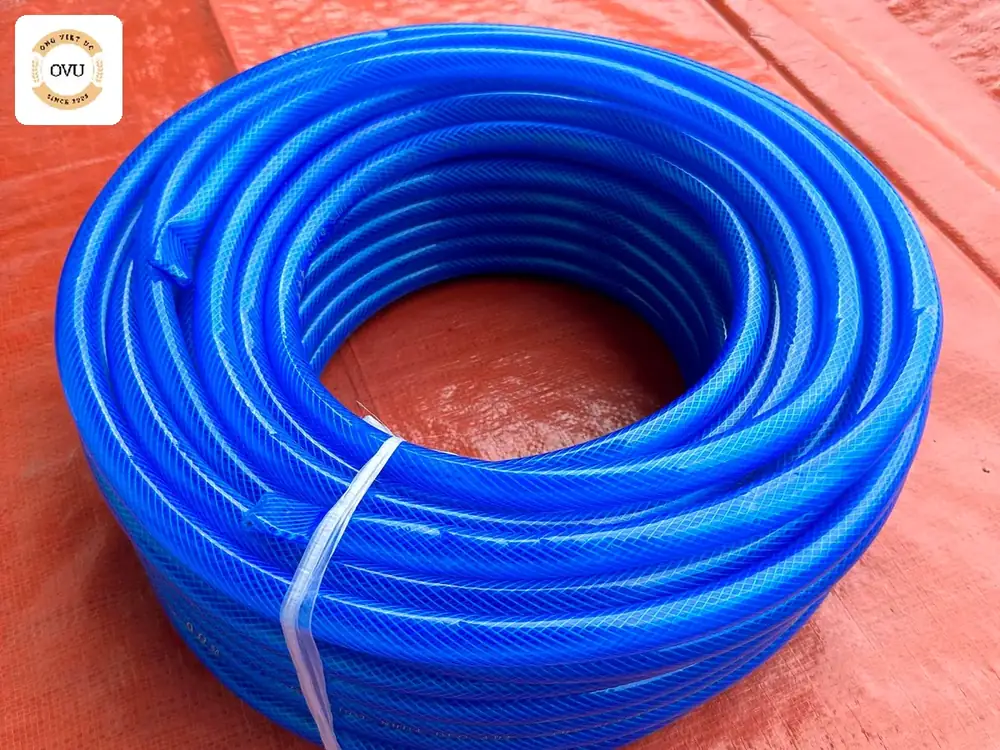
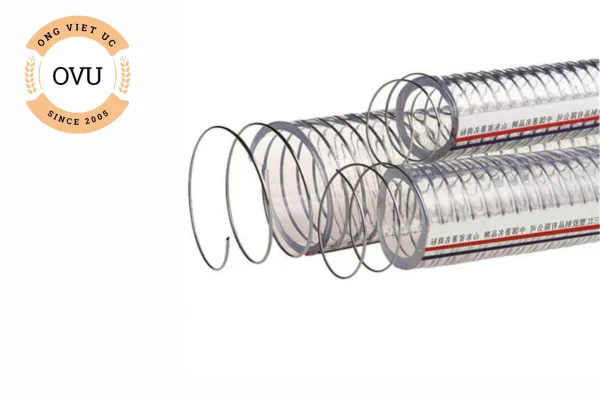
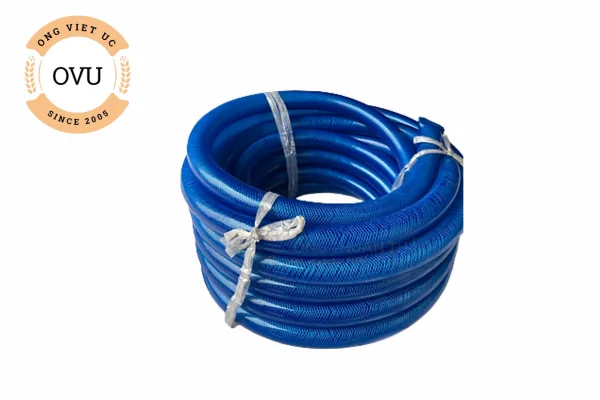
Các kiểu gia cường thường gặp: lớp sợi polyester đan lưới nằm giữa hai lớp PVC, như ở ống lưới dẻo. Ống bạt cốt dù dùng lớp sợi dệt dạng ống phủ PVC. Ống nhựa lõi thép có lò xo thép xoắn nằm trong thành ống PVC, giúp ống không bẹp khi hút. Ống cao su bố vải có nhiều lớp vải bố giữa các lớp cao su. Mỗi kiểu cho một khả năng chịu áp và chống bẹp khác nhau.
Giải pháp khi chọn ống mềm: xác định ống dùng cho đường hút hay đường đẩy trước, rồi chọn kiểu gia cường. Ống bạt chỉ dùng cho đường đẩy; đường hút cần ống có lò xo thép hoặc thành cứng. Tổng quan các loại ống mềm có trong bài các loại ống dẫn nước mềm.
In chữ, cắt và cuộn thành phẩm
Chữ in trên thân ống là phần nhiều người bỏ qua, trong khi đây là giấy tờ đi theo từng mét ống.
Máy in chữ đặt sau bể làm nguội, in liên tục tên vật liệu, cỡ ống, độ dày, cấp áp hoặc tiêu chuẩn, mã lô và ngày sản xuất. Ống cứng được cắt theo chiều dài cây; ống mềm được cuộn theo chiều dài cuộn quy định rồi đóng gói. Thông tin lô giúp truy vết khi có khiếu nại.
Giải pháp: khi nhận hàng, đối chiếu chữ in với đơn hàng; với ống mềm, kiểm tra chiều dài cuộn và nhãn trên cuộn. Chữ in mờ, thiếu thông tin hoặc khác lô trên cùng một cuộn là điểm cần hỏi lại nhà cung cấp.
Kiểm tra chất lượng trong và sau sản xuất
Ống có thể đạt kích thước nhưng vẫn yếu nếu không được thử. Kiểm tra chất lượng là bước tách ống đạt khỏi ống lỗi.
| Hạng mục kiểm tra | Mục đích | Cách làm thường gặp |
|---|---|---|
| Kích thước, độ dày | Đúng cỡ, thành đều | Đo bằng thước kẹp, máy đo độ dày |
| Bề mặt | Không bọt, nứt, sần | Quan sát theo ca |
| Thử áp | Chịu áp theo công bố | Thử mẫu theo tiêu chuẩn sản xuất |
| Độ bền kéo, va đập | Độ bền vật liệu | Thử mẫu trong phòng thí nghiệm |
Các tiêu chuẩn thử ống mềm như ISO 1307 về kích thước ống mềm cao su và nhựa được dùng làm căn cứ ở nhiều nơi, xem tại ISO 1307.
Xu hướng tự động hóa và giảm hao hụt
Dây chuyền cũ phụ thuộc nhiều vào tay nghề người vận hành. Sai lệch nhỏ giữa các ca làm chất lượng ống không đều.
Các dây chuyền mới thường có điều khiển nhiệt độ tự động, đo đường kính và độ dày trực tuyến, ghi dữ liệu theo lô. Khi thông số lệch, hệ thống cảnh báo để điều chỉnh sớm, giảm phế phẩm. Phế liệu đầu cuộn, cuối cuộn được thu gom để tái sử dụng theo quy định của nhà máy, nhưng tỷ lệ và loại sản phẩm được dùng phải theo tiêu chuẩn sản xuất.
Giải pháp với người mua: ưu tiên nhà sản xuất công bố rõ quy trình và cho xem chứng từ kiểm tra lô hàng. Quy trình sản xuất tại nhà máy Ống Việt Úc được kể trong bài quy trình sản xuất ống tại nhà máy Ống Việt Úc.
Áp dụng khi chọn mua ống
Biết quy trình sản xuất giúp hỏi đúng câu khi mua, thay vì chỉ so độ dày hay màu sắc.
Các câu nên hỏi: ống làm từ nhựa nền gì, có lớp chống tia cực tím không. Ống mềm gia cường bằng gì, dùng được cho đường hút hay chỉ đường đẩy. Cấp áp hoặc áp làm việc công bố là bao nhiêu; chiều dài cuộn hay chiều dài cây; chữ in trên ống ghi những gì. Câu trả lời rõ ràng là dấu hiệu nhà cung cấp kiểm soát được sản phẩm.
Cần tư vấn về các dòng ống mềm, gọi 0843.490.333 hoặc 0888 022 656.
Câu hỏi thường gặp về công nghệ sản xuất ống nhựa
Ống nhựa được sản xuất bằng công nghệ gì?
Phần lớn bằng công nghệ đùn ép liên tục: nung chảy nhựa, ép qua khuôn, làm nguội, cắt hoặc cuộn.
Vì sao hai ống cùng cỡ lại khác nhau về độ bền?
Do khác nguyên liệu, công thức phụ gia, độ dày thành và mức ổn định của quá trình đùn và làm nguội.
Ống mềm gia cường khác ống một lớp thế nào?
Ống gia cường có thêm sợi dệt, vải bố hoặc lò xo thép, chịu áp hoặc chống bẹp tốt hơn ống một lớp.
Chữ in trên thân ống có ý nghĩa gì?
Cho biết vật liệu, cỡ, độ dày, cấp áp hoặc tiêu chuẩn, lô và ngày sản xuất, dùng để đối chiếu và truy vết.
Ống tái chế có dùng được không?
Tùy loại sản phẩm và tiêu chuẩn sản xuất. Đọc bài so sánh nhựa nguyên sinh và nhựa tái chế để chọn đúng việc.
Khả năng tái chế của ống nhựa sau khi hết dùng được nói trong bài ống nhựa có tái chế được không.
Thông tin trong bài được biên tập và kiểm duyệt theo tài liệu kỹ thuật về đùn ép nhựa và tiêu chuẩn ống mềm được dẫn trong bài.
Biên soạn: Đỗ Hữu Thuận, Ống Việt Úc. Cập nhật 28/10/2026. Xem giới thiệu Ống Việt Úc hoặc trang liên hệ.